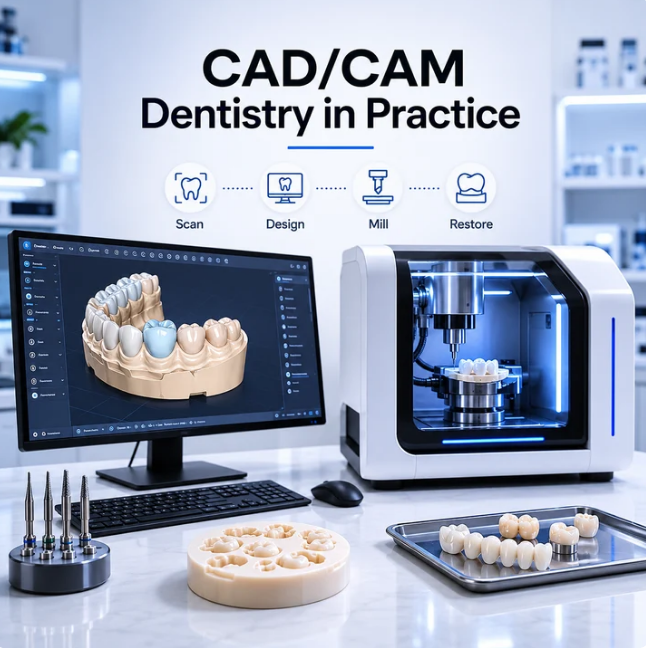
Тъкмо тази последователност обяснява ролята на една CAD/CAM система. Тя не е просто фреза, която изпълнява цифров файл. Ефективността идва от връзката между сканирането, CAD дизайна, CAM подготовката, машинната обработка, материала и всички операции след нея. Когато тези етапи са добре съгласувани, лабораторията може да спести активно време, да повиши повторяемостта и да организира по-добре производствения си поток.
От файл до конструкция
CAD и CAM често вървят като едно съкращение, макар да решават различни задачи. CAD, или computer-aided design, е цифровото проектиране. В тази среда зъботехникът оформя бъдещата конструкция и задава параметри като контакти, оклузия, дебелина и пространство за цимент според конкретния случай.
CAM поема вече създадения дизайн и трябва да го превърне в изпълнима производствена задача. Определят се позицията на конструкцията в диска или блока, достъпът на инструментите и траекториите, по които машината ще обработва материала. При няколко конструкции трябва да се намери и разумен начин те да бъдат разположени така, че материалът да се използва добре, без да се затруднява фрезоването.
Циркониевите конструкции могат да преминат през синтероване, оцветяване, глазиране и полиране. Част от другите материали имат свои технологични режими. Така производството прилича по-малко на натискане на един бутон и повече на добре подредена щафета, в която всеки етап трябва да предаде случая на следващия в подходящо състояние.
Къде се печели време?
Едно от най-сериозните предимства на цифровото производство е намаляването на активното време, което специалистът трябва да отделя на определени операции. Това вече е измервано и в клинични проучвания.
В рандомизирано изследване на лабораторната изработка на тричленни конструкции ефективното работно време на зъботехника е било средно между 217 и 262 минути при три различни CAD/CAM процеса. При конвенционалния метод то е достигнало 370 минути. Авторите отчитат значително по-малко лабораторно време при дигиталните процеси независимо от конкретната CAD/CAM система, използвана в проучването.
Тези числа не трябва да се превръщат в обещание, че всяка лаборатория ще съкрати работата си със същия процент. По-интересен е механизмът. Част от ръчните операции се поемат от софтуера и машината, цифровият дизайн може да бъде коригиран и съхранен, а докато оборудването фрезова една конструкция, зъботехникът може да работи по друг случай.
Машинното време и времето на специалиста вече не са едно и също. За натоварена лаборатория това разграничение може да бъде далеч по-ценно от впечатляваща цифра за минутите, необходими за едно фрезоване.
Прецизността е процес
Техническата спецификация на фрезата естествено привлича вниманието, но готовата конструкция не наследява точността си единствено от машината. Грешка в цифровия модел може да премине в CAD дизайна; неподходяща CAM настройка може да се отрази върху обработката; износеният инструмент също оставя своя подпис върху резултата.
Проучванията върху CAD/CAM фрезоването показват влияние на редица производствени параметри, сред които инструментите, режимът на обработка, зададеното пространство за цимент и броят оси на машината. Това означава, че една стойност в микрони трудно може сама да прогнозира бъдещото възстановяване.
При циркония картината става още по-интересна, защото след машинната обработка идва термичен етап. Конструкцията може да излезе от фрезата отлично обработена и все още да не е достигнала окончателните си размери и материални характеристики.
Цирконият като пример
Една циркониева коронка е добър пример за начина, по който CAD/CAM производството свързва цифровото планиране с материалознанието. В широко използвания лабораторен процес цирконият се обработва в предварително синтеровано състояние, когато фрезоването е по-лесно. След това конструкцията преминава през синтероване, за да достигне крайната си плътност и размери.
По време на този процес материалът се свива, поради което бъдещата конструкция се фрезова увеличена според зададения за конкретния циркониев материал коефициент. Софтуерът и производствените параметри трябва да отчетат това предварително. Систематичните прегледи на синтероването показват също, че времето и температурният режим могат да влияят върху прецизността, механичните характеристики и оптичните свойства на различните видове цирконий.
Тук си струва да направим и още едно разграничение. „Цирконий“ не обозначава един-единствен материал с неизменни характеристики. Различните циркониеви системи имат собствени състави, показания и инструкции за обработка. Лабораторията трябва да работи с параметрите на конкретния материал, а не с обща рецепта, която някога е дала добър резултат с друг диск.
Защо петте оси оказват влияние?
Триосното фрезоване позволява движение по трите основни пространствени направления. При петосните системи инструментът и заготовката могат да променят взаимния си ъгъл, което дава по-голяма свобода при достъп до сложни повърхности и геометрии.
Практическата полза се усеща при конструкции, при които инструментът трудно би достигнал определена зона само с движение по X, Y и Z. Имплантни компоненти, по-сложни анатомични форми и определени подмоли могат да поставят по-сериозни изисквания към свободата на движение.
Преглед на 22 изследвания върху CAD/CAM фрезовите стратегии установява по-добра адаптация при 5-осните спрямо 3-осните системи в разгледаните проучвания. Същият анализ показва обаче, че резултатът се влияе и от борерите, режима на фрезоване, зададеното пространство за цимент и други CAM параметри.
Колко бързо е достатъчно бързо?
Проучване в Dental Materials, публикувано през 2026 г., сравнява различни режими на CAD/CAM фрезоване на поликристален цирконий. При fast milling авторите наблюдават по-груби и по-хетерогенни повърхности, докато нормалният и бавният режим осигуряват по-добър повърхностен финиш при запазване на изследваната структурна цялост на материала.
По-добрият показател е общото време за случая: подготовка, фрезоване, последваща обработка и необходимите корекции. Машина, която печели пет минути при един етап, не е непременно по-производителна, ако ги връща с лихва при следващия.
Ролята на CAM софтуера
Между красивия CAD дизайн и звука на шпиндела стои една по-незабележима част от процеса. CAM софтуерът трябва да реши как цифровата конструкция действително ще бъде произведена.
Тук се определят позицията в заготовката, ориентацията, достъпът на инструментите и траекториите за обработка. При производство на няколко конструкции в един диск се прави и nesting: разполагането им така, че да се използва разумно материалът и в същото време машината да може да ги обработи коректно.
Съвместимостта също влиза в сметката. При отворена система лабораторията може да има повече свобода да комбинира различни компоненти от цифровия си процес, стига файловете, машината и CAM софтуерът действително да са съвместими. Например продуктовата информация за YRC-8PRO посочва поддръжка на CAM решения като MillBox и WorkNC.
Тази страна на покупката често заслужава повече внимание от още няколко хиляди оборота на шпиндела. Машината ще прекарва работния си живот не в техническата таблица, а в конкретна софтуерна и производствена среда.
Синтероването също определя темпото
Когато производственият капацитет на един етап се увеличи, ограничението често се премества към следващия. Фрезата може да обработва повече циркониеви конструкции, но те все още трябва да бъдат синтеровани и завършени.
Съществуват конвенционални, ускорени и високоскоростни режими на синтероване. Систематичен преглед на 15 изследвания отчита, че ускорените режими могат да постигат сходни или в определени показатели по-добри механични и прецизни резултати при изследваните 3-, 4- и 5-YTZP материали, но ефектът върху оптичните характеристики не е еднакъв при всички цирконии.
Практическата последица е проста: бързото синтероване трябва да бъде съобразено с материала и с валидирания от производителя протокол. Опитът да се ускори една стъпка чрез произволно съкращаване на цикъла едва ли е онзи вид производителност, който лабораторията би искала да измерва.
При голям обем работа трябва да се гледа и капацитетът на пещите. Бързата фреза, която произвежда повече, отколкото следващият етап може да поеме, не премахва опашката. Тя просто я премества няколко метра по-нататък в лабораторията.
Как да се сравняват системите?
Преди техническите характеристики идва профилът на самата лаборатория. Какъв е обемът на работа, какви конструкции се произвеждат най-често, кои материали се използват и кои процеси вече са цифровизирани?
При лаборатория с преобладаваща работа с цирконий сухата петосна машина може да покрие голяма част от ежедневните задачи. Ако производството включва и материали, изискващи мокро фрезоване, необходимата конфигурация се променя. При по-сложни имплантни конструкции свободата на движение, инструменталната система и CAM възможностите могат да тежат повече от скоростта при стандартна единична корона.
Следва да се разгледат и допълнителните характеристики: автоматичната смяна и контролът на инструментите, поддръжката на конкретния CAM софтуер, изискванията към аспирацията и сгъстения въздух, сервизът и възможността производството да бъде възстановено след прекъсване.
Автоматизацията може да поеме голяма част от повтаряемата машинна работа, но някой все още трябва да разбира защо конструкцията се позиционира по определен начин, кой инструмент е подходящ и как особеностите на материала променят производствения режим.
Как се измерва ефективността?
Броят на произведените коронки за ден е лесен за проследяване показател, но сам по себе си не показва колко добре е организирана работата в лабораторията. По-важно е колко активно време отделя зъботехникът за всяка конструкция, колко пълноценно се използват материалите и доколко последователно се постигат резултати без излишни корекции и повторни изработки.
Значение има и как е натоварено оборудването. Ако фрезата остава неизползвана през част от деня, а след това произведе повече конструкции, отколкото пещта може да поеме, общият процес не става по-бърз. Ограничението просто се премества от един производствен етап към следващия.
Добре организираният цифров процес позволява различните задачи да вървят паралелно. Докато една конструкция се фрезова, зъботехникът може да проектира следващата, а по време на синтероването да подготвя нови случаи. Най-голяма полза от CAD/CAM оборудването има, когато отделните етапи са съгласувани помежду си и всеки от тях може да поеме работата, която предходният приключва.
Често задавани въпроси
Какво означава CAD/CAM?
CAD е цифровото проектиране на конструкцията, а CAM организира нейното производство. При фрезоването CAM софтуерът превръща цифровия дизайн в конкретна стратегия за позициониране, избор на инструменти и движения на машината.
Защо циркониевата коронка се синтерова?
При често използвания процес цирконият се фрезова в предварително синтеровано състояние, когато материалът се обработва по-лесно. След машинната обработка конструкцията преминава през синтероване, при което достига крайната си плътност и размери. Фрезованият размер предварително отчита свиването, характерно за конкретния материал.
По-прецизна ли е 5-осната фреза?
Петосната система дава на инструмента и заготовката повече свобода на взаимно движение и позволява по-добър достъп до сложни геометрии. Научен преглед на наличните изследвания намира по-добра адаптация при 5-осните спрямо 3-осните системи, но върху крайния резултат влияят още инструментите, режимът на обработка и CAM настройките.
По-бързото фрезоване винаги ли е по-ефективно?
Не. Скоростта трябва да се оценява заедно с качеството на обработената повърхност и необходимата последваща работа. Изследване от 2026 г. установява по-груба и хетерогенна повърхност на циркония при разглеждания fast milling режим спрямо normal и slow протоколите.
Каква е разликата между сухо и мокро фрезоване?
Изборът зависи основно от материала и конкретната система. Цирконий, PMMA, PEEK и восък обичайно се срещат в процеси със суха обработка, докато при други материали може да е необходим мокър режим. Поддържаните материали трябва винаги да се проверяват по документацията на конкретната машина.
Какво е nesting?
Nesting е позиционирането на една или повече конструкции в диска или блока преди производството. Целта е да се намери подходящо разположение за обработката и едновременно с това материалът да се използва разумно.
Какво трябва да провери лабораторията преди покупка?
Добрата оценка започва от реалния производствен поток: използвани материали, тип конструкции, необходимост от сухо или мокро фрезоване, сложност на случаите и капацитет. След това могат да бъдат сравнени броят оси, CAM съвместимостта, инструменталната система, сервизът, изискванията за монтаж и връзката с останалото налично оборудване.
Източници на информация:
- The Journal of Prosthetic Dentistry
- Dental Materials
- Journal of Clinical Medicine